
 当前位置:
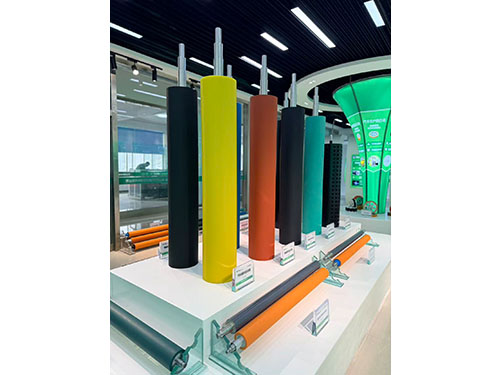
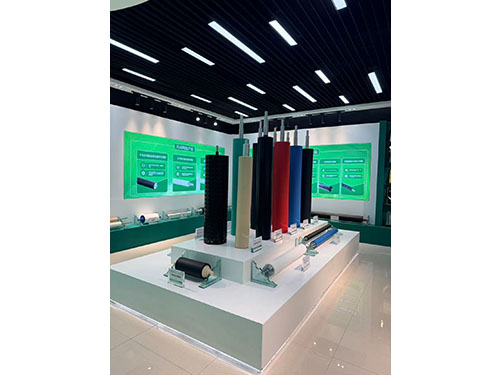
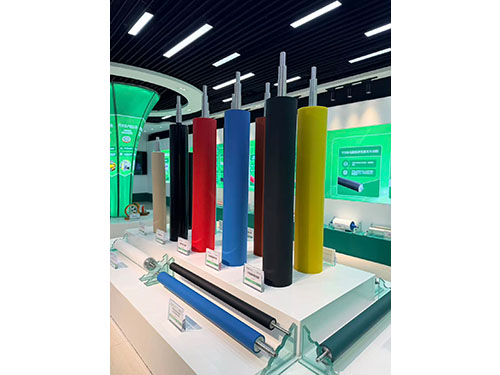
聚氨酯印刷胶辊的同轴度精度,是决定其运行状态的核心基础,一旦同轴度出现偏差,胶辊运转时就会产生持续的径向跳动,直接引发整机振动,不仅会让印品出现网点变形、墨色不均、套印失准等批量瑕疵,还会额外加速设备传动部件的磨损,大幅缩短整套印刷设备的使用寿命。想要让聚氨酯印刷胶辊长期保持稳定的无振动运行状态,不能只依赖单一环节的管控,需要从基材成型、细致加工、安装调试到日常运维的全流程建立完整的确定体系,各个环节的细节都严格把控,才能从根源上去掉同轴度偏差与运行振动的隐患。
在聚氨酯胶辊的生产成型阶段,就要从根源上筑牢同轴度的基础。聚氨酯材质的固化成型是一个分子逐步交联的过程,如果浇筑工艺控制不当,胶辊内部就会出现密度分布不均的问题,后续经过长时间的运行受热后,内部应力逐步释放,就会出现细微的形位偏差,直接破坏原本的同轴度精度。在浇筑前要对金属辊芯进行全部的表面粗化与洁净处理,让聚氨酯材质与金属辊芯之间形成均匀的粘结层,避免后续使用过程中出现局部脱层、错位的问题。浇筑过程中要保持匀速平稳的物料注入速度,配合恒温固化环境,让聚氨酯分子在整个空间内均匀交联,避免内部出现局部密度差异、残留气泡的问题,从成型阶段就确定胶辊整体结构的均匀性,不会出现后续的隐性形变风险。
粗加工完成后的细致动平衡与精磨工序,是锁定同轴度精度的核心环节。很多人误以为只要胶辊的外圆看起来光滑就达到要求,实际上如果粗加工后胶辊的不同位置存在细微的重量分布不均,运转时就会产生离心力,直接引发振动。在精磨前要先对胶辊进行全域动平衡校验,通过细致的微量调整,去掉胶辊内部所有的不平衡量,让胶辊在任意转速下运转,都不会产生额外的离心冲击力。后续的精磨工序要采用精度不错的随动磨削工艺,以胶辊两端的轴头基准为统一参照,全程保持磨削进给量均匀平缓,让聚氨酯胶辊的外圆圆心与金属辊芯的轴心全部重合,确定整个工作面上的径向跳动都控制在小的范围内,同时确定胶辊表面的硬度分布全部均匀,不会出现局部软硬不均的情况,从加工层面全部去掉同轴度偏差的隐患。
安装调试环节的细节把控,是避免同轴度精度被破坏的关键步骤。很多精度不错的聚氨酯胶辊,在安装过程中因为操作不规范,会直接破坏原本的出厂同轴度精度,引发后续运行振动。安装前要全部清理设备两端的轴承座、安装卡槽的所有接触面,把残留的油墨干结层、金属碎屑、粉尘杂质全部擦拭干净,任意残留的微小硬质颗粒,都会让胶辊安装后出现细微的轴向倾斜,直接导致同轴度失准。安装过程中要保持胶辊全程水平,两端轴头同步对位、同步送入安装位,禁止单侧蛮力推送,避免单侧轴头受到额外的侧向冲击力,引发轴承座出现隐性形变。固定胶辊两端的锁紧部件时,要两侧同步均匀施力,逐步锁紧,禁止单侧一次性锁死,避免胶辊的轴心出现人为的偏移。安装完成后先手动全程盘动设备传动结构,感受胶辊转动全程的阻力是否均匀一致,确认没有卡顿、局部蹭碰的情况后,再进行低速空载试运行,观察胶辊的运行状态,确认无径向跳动的迹象后,再逐步调整印刷压力,两侧同步调压,让胶辊的整个工作面均匀贴合相邻辊筒,避免单侧压力过大引发的胶辊轴心偏移。
日常运维过程中的规范养护,是长期保持同轴度与无振动运行的重要确定。聚氨酯胶辊长期使用后,表层会出现均匀的自然磨损,要定期对胶辊的同轴度进行校验,一旦发现磨损导致的径向跳动超出允许范围,就要及时进行返厂复磨处理,恢复原本的精度状态。日常存放闲置胶辊时,要采用用的悬挂支撑方式,避免胶辊长期水平静置受压,出现局部长期形变,破坏原本的同轴度精度。每次设备停机后,要及时松开胶辊的压力调节结构,避免胶辊长期处于受压贴合状态,出现局部受压凹陷,引发后续运行时的周期性振动。同时要定期检查设备的传动轴承、齿轮的磨损状态,及时补充润滑油脂,避免设备自身的传动间隙过大,引发额外的运行振动,反向破坏胶辊的同轴度精度。
通过全流程的层层管控,聚氨酯印刷胶辊就能长期保持稳定的精度不错同轴度状态,全程无振动平稳运行,不仅能持续输出 的印刷成品,愈能保护整套印刷设备的细致部件,大幅延长设备的整体使用寿命。