
 当前位置:
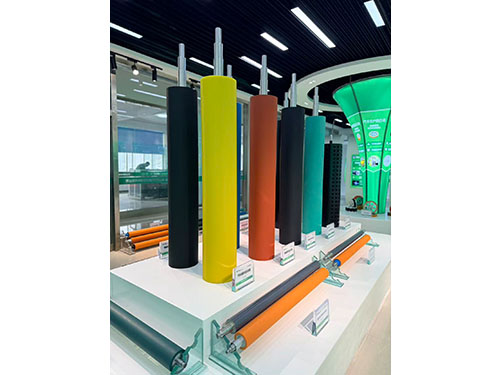
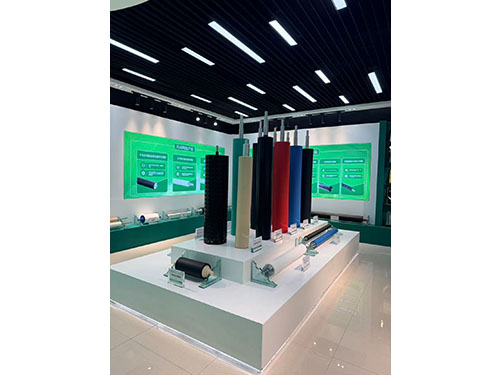
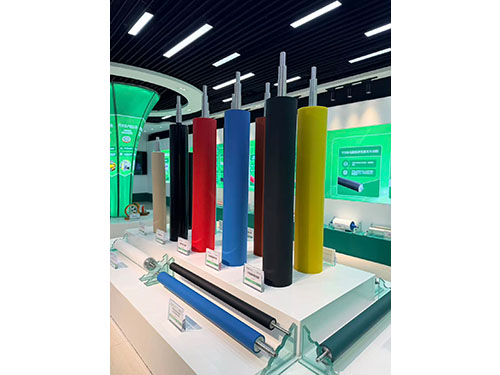
采棉打包机辊轴上机前表面平整度与径向跳动点检要求,是面向棉花加工场景下采棉打包机配套核心辊轴在上机安装前制定的核心质量管控准则,结合此前uv胶辊定期周向翻转防局部凹陷维护细则的细致化运维思路,聚焦采棉打包机辊轴长期接触带纤维、杂质的原棉物料,表面易出现磨损凹坑、辊轴形变,上机后引发棉包压缩密度不均、纤维缠绕卡滞、打包成型质量不达标的行业共性痛点,从点检前准备、表面平整度专项核验到径向跳动准确校验形成完整闭环体系,确定辊轴上机后运行状态稳定,表面无异常凸起凹陷,全幅面径向跳动全部受控,大幅提升采棉打包机的打包速率与棉包成型品质。
点检前的准备工作与状态确认
采棉打包机辊轴正式启动点检作业前,需要完成全维度前置准备,不能未做清洁就直接开展核验,从源头去掉杂质干扰点检精度的核心隐患。将待点检的辊轴平稳吊装至用水平支撑工位上,两端轴头用等高柔性V型块稳妥支撑,确定辊轴整体处于全部水平悬空的自由状态,中段辊体无额外外力托举,避免支撑不当导致辊轴出现附加形变,干扰后续点检数据的准确性。
随后用钢丝刷配合用无尘擦拭布,全部清理辊轴表面残留的棉纤维、棉籽碎屑、锈蚀氧化皮等杂质,确认辊轴整个工作幅面全部洁净无附着物,所有磨损痕迹、加工纹路全部裸露显现,不会有残留杂质垫在检测仪器与辊面之间,导致平整度检测结果出现假性偏差。同步清洁两端轴头的支撑配合部位,确认轴头表面无毛刺、无磕碰变形,确定辊轴在V型块上转动全程顺滑无卡滞,无轴向窜动的问题。
点检前核查所有用检测仪器的状态,确认仪器自身精度完好,测量基准面洁净无磨损,提前完成仪器的基准调零校验,避免仪器本身存在系统误差,影响终点检结果的准确性。所有准备工作全部完成后,确认作业空间无杂物干扰,再正式启动两项核心点检作业。
辊轴表面平整度专项点检核验
辊轴表面平整度点检采用全幅面逐段覆盖的核验逻辑,不能仅抽查局部区域就判定整体状态合格,避免遗漏隐蔽部位的磨损凹坑与凸起缺陷。将精度不错平直检测工具平稳贴合在辊轴的轴向基准母线上,沿着辊体轴向方向缓慢移动工具,全程保持工具与辊面全部紧密贴合,逐段观察工具与辊面之间的接触缝隙状态,确认整个轴向幅面内无局部凹陷、无异常凸起的缺陷。
完成轴向方向的全幅面核验后,再沿辊轴圆周的多个不同母线位置重复上述核验操作,覆盖辊面的整个圆周区域,确认全周向所有位置的平整度全部达标,不会出现局部偏磨形成的环形沟槽,也不会有焊接修理后残留的凸起焊瘤。点检过程中主要关注辊轴与原棉频繁接触的核心工作区域,排查是否有硬质棉籽、碎石磕碰留下的点状凹坑,避免这类缺陷上机后勾挂棉纤维,造成纤维大量缠绕辊轴,引发设备运行卡滞。
所有平整度点检完成后,标记好辊面所有的微小缺陷位置,评估缺陷的影响程度,对超出允许范围的磨损、凹坑缺陷提前做修磨处理,确认辊面整体平整度全部达到工况要求后,再进入下一项径向跳动点检环节。
辊轴径向跳动准确校验与上机确认
辊轴径向跳动校验采用基准回转的检测逻辑,将精度不错百分表稳固吸附在设备的刚性基准机架上,调整表架位置让测头垂直抵靠在辊轴中间段的辊面基准位置,预压适量行程后将百分表表盘调零。随后用手均匀缓慢地转动辊轴一整圈,全程保持辊轴转动平稳无抖动,观察百分表指针的摆动范围,记录下指针的大与小差值,该数值即为辊轴该位置的径向跳动量。
随后沿辊轴轴向方向依次移动测头,在多个不同的轴向截面位置重复上述回转检测操作,覆盖整个辊体的全幅面工作区域,确认所有位置的径向跳动量全部处于合格区间内,无局部位置跳动超标的情况。一旦发现某一截面的径向跳动偏差超标,立即排查辊轴是否存在弯曲变形、辊面局部偏磨的问题,针对性做校直或修磨处理,直至全幅面径向跳动全部达标。
两项点检全部合格后,清理辊轴轴头配合部位的防护油脂,将辊轴平稳吊装至采棉打包机的指定工位安装,确认安装状态稳固无松动后,开展空载试运行,观察辊轴转动全程无异常抖动、无刮蹭异响,确认运行状态全部合格后再正式投入生产。
整套采棉打包机辊轴上机前表面平整度与径向跳动点检要求落地后,从前置准备、平整度核验到径向跳动校验形成全链条闭环体系,全部解决了该类辊轴上机后易卡滞、打包成型质量差的行业痛点,大幅提升采棉打包机的长期运行稳定性。