
 当前位置:
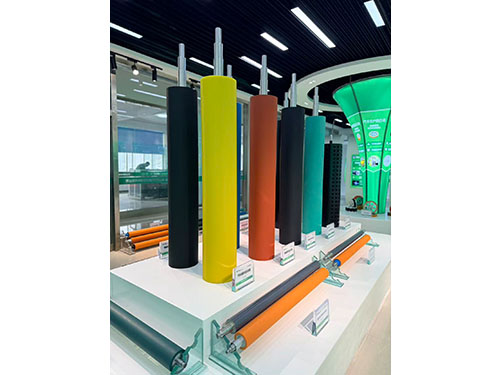
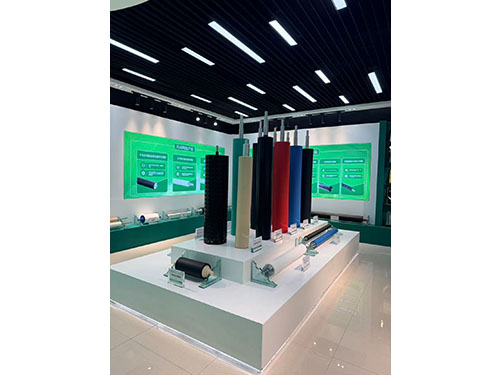
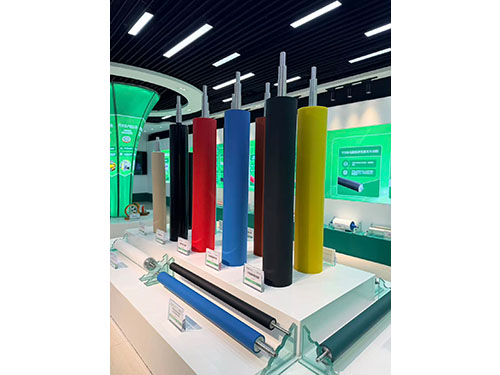
抗静电胶辊平行度校准与压力均匀度调试规范,是面向各类带不怕静电性能要求的工业胶辊在印刷、锂电薄膜、精密涂布等精度不错工况下制定的核心运行管控准则,结合此前办公设备胶辊轴头与轴承清洁安装防划伤操作要点的细致化运维思路,聚焦抗静电胶辊平行度失准、辊间压力不均引发的局部静电堆积、胶面偏磨、接触间隙不一致,后期导致产品表面静电击伤、涂布厚度不均、印刷墨色条纹的行业共性痛点,从校准前状态核验、平行度准确校准到压力均匀度动态调试形成完整闭环体系,确定抗静电胶辊全幅面平行度全部达标,辊间接触压力均匀一致,运行过程无局部静电聚集风险,大幅提升精度不错敏感类产品的生产良率与胶辊使用寿命。
校准调试前的基础状态核验
抗静电胶辊正式启动平行度校准与压力调试前,需要完成全维度基础状态核验,不能带着辊体形变、轴承卡滞的隐患直接启动调试,从源头去掉影响校准精度的核心干扰因素。先将待调试的胶辊平稳放置在用柔性支撑工位上,核查胶辊整体外观状态,确认胶体表面无局部凹陷、无偏磨痕迹,金属辊芯无弯曲变形的迹象,两端轴头的轴承转动全程顺滑无卡滞,无锈蚀、无旷量松动的问题。
随后清理胶辊与对置辊的整个接触幅面,全部清理胶面残留的油墨、胶黏剂、粉尘杂质,确认两个辊体的接触表面全部洁净无异物附着,避免硬质颗粒垫在辊缝之间,导致局部压力异常偏高,干扰后续压力均匀度调试的精度。核查设备机架的安装基准状态,确认机架无变形、无移位,基准辊的自身形位精度全部达标,所有紧固连接部位无松动,避免基准偏差导致后续平行度校准出现系统性误差。
核验过程中确认抗静电胶辊的接地连接状态完好,静电导出通路全程导通无断点,避免后续调试过程中胶面累积静电,吸附空气中的粉尘杂质影响校准精度。所有基础状态全部核验合格后,准备适配的用校准工具,确认工具自身精度完好无偏差,再正式启动平行度校准作业。
抗静电胶辊平行度准确校准流程
平行度校准作业以设备自带的精度不错基准辊为一个参考基准,全程采用基准传递的校准逻辑,避免多步转引导致误差累积。将精度不错校准测量工具稳固安装在设备的刚性基准机架上,调整工具测头使其垂直贴合在基准辊的光洁表面,完成基准调零确认。
保持测量工具的基座全部固定不动,将测头缓慢移动至抗静电胶辊的一端轴颈对应位置,记录下该位置的基准读数,随后沿胶辊轴向移动测头,胶辊的另一端对应位置,再次记录下该位置的读数,通过两端读数的差值判断胶辊相对基准辊的平行度偏差状态。
根据偏差方向微调抗静电胶辊两端的调节机构,每次微调后再次移动测头复核两端读数,反复迭代调整直至两端读数全部趋近一致,确定抗静电胶辊的轴心线与基准辊轴心线全部平行,无一端高一端低的倾斜偏差。校准过程中全程避免工具磕碰胶面,防止划伤不怕静电涂层,破坏胶辊的不怕静电性能。校准完成后锁死两端的调节机构,做好标记避免后续运行中出现移位松动。
辊间压力均匀度动态调试与校验
平行度校准完成后启动辊间压力均匀度动态调试,先将抗静电胶辊与对置基准辊缓慢合拢,在轻压接触状态下,将用压力显示介质均匀铺在两个辊体的整个接触幅面之间,随后缓慢施加辊间压力,让两个辊体全部贴合挤压后再缓慢分离,观察压力显示介质在全幅面留下的接触痕迹。
根据接触痕迹的深浅分布,微调胶辊两端的压力调节部件,对痕迹偏浅的局部区域适当补压,痕迹过深的区域适当泄压,反复多次调试直至全幅面接触痕迹的深浅全部均匀一致,确认整个辊缝区间内的接触压力无局部偏高、局部偏低的偏差。调试过程中同步观察胶辊的转动状态,确认辊体全程转动顺畅无卡滞,无局部摩擦异响的问题。
压力调试完成后,带压状态下缓慢转动胶辊数圈,再次核验全幅面的接触压力分布,确认压力均匀度无动态偏差,抗静电胶辊的静电导出状态全程稳定,无局部静电堆积的异常迹象,所有调试项点全部合格后,完成终的状态记录存档。
整套抗静电胶辊平行度校准与压力均匀度调试规范落地后,从前置核验、平行度校准到压力调试形成全链条闭环体系,全部解决了该类精度不错胶辊运行中平行度失准、压力不均的行业痛点,大幅提升胶辊的工况适配精度与敏感产品的生产良率。